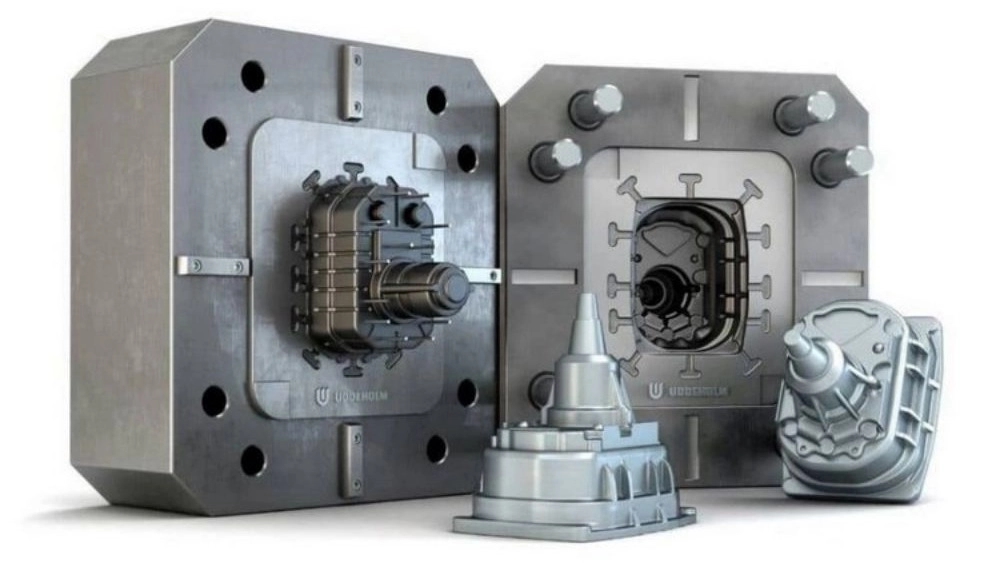
Basınçlı döküm olarak da adlandırılan basınçlı döküm kalıp, çeşitli endüstrilerde metal parçaların imalat ve üretiminde en yaygın kullanılan yöntemlerden biridir. Plastik parçalar üretmek için kullanılan plastik enjeksiyon kalıp yönteminden farklı olarak, basınçlı döküm kalıbı metal parçalar üretmek için kullanılır. Pres döküm yönteminde metal parçalar dökümün genel prensiplerine göre üretilir ve öncelikle malzeme tamamen eridikten sonra kalıba enjekte edilir ve malzeme sıvıdan katıya dondurulur. Bugün, üretim parçalarının ağırlığının azaltılmasına yardımcı olan, basınçlı döküm yöntemiyle çok çeşitli alüminyum parçalar üretilmektedir. Bu tür parçaların karmaşıklığı, basınçlı döküm kalıplarının üretiminin genellikle yüksek üretim maliyetine sahip, yetenekli ve deneyimli bir ekibe emanet edilmesine neden olur. Bu yöntemde kalıp parçalarında oluşan yüksek mekanik ve termal gerilmeler hesaplanmalı ve kalıp parçalarının erken çatlamasını mümkün olduğunca önlemek için tüm bu gerilmelere dayanıklı çelik kullanılmalıdır.
Dykast (basınç dökümü) nedir?
Basınçlı döküm kalıbı, içine erimiş metalin basınç ve yüksek sıcaklık altında enjekte edildiği, daha sonra hızlı bir şekilde soğuduğu ve böylece katılaşan parçanın yeterince sert hale geldiği ve kalıptan çıkarılabileceği kapalı bir odadır. Bu işlem, erimiş metali saatte 60 ila 100 mil (96 ila 160 km) hızlarda yeniden kullanılabilir bir çelik kalıba enjekte etmek için yüksek basınca dayanan bir soğuk veya sıcak oda üretim tekniğini kullanır; bu, sonuçta bir döküm kalıbının yapılmasına yol açar. . Bu yöntemde çinko, magnezyum, alüminyum gibi çeşitli dayanıklı demir dışı metallerden ve bir dizi kompozit malzemeden parçalar üretilir.
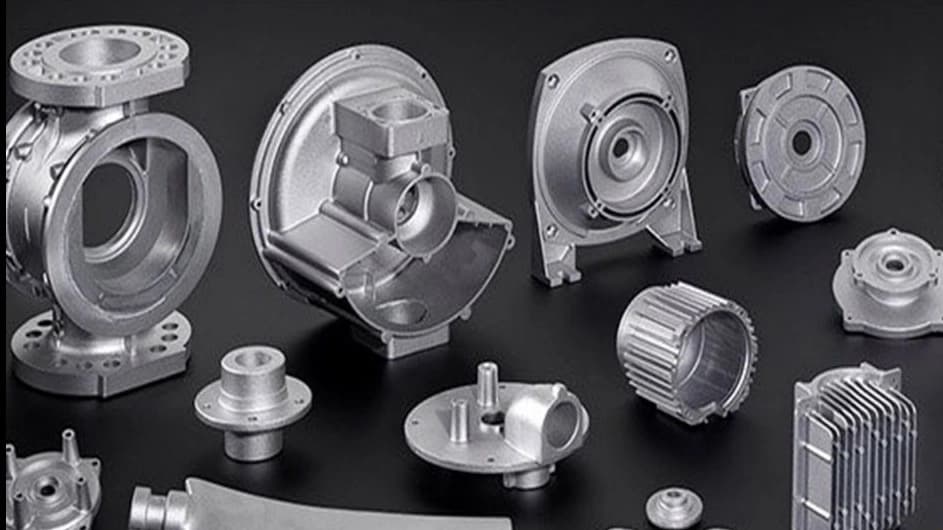
Dyka Parçaları ve Ürünler Ayırma Hatları
Basınçlı döküm kalıpları için en önemli tasarım parametrelerinden biri, parçayı bölen ve iki veya daha fazla bileşen arasında bir temas yüzeyi oluşturan ayırma hattının türüne karar vermektir. Tasarımcının bu çizgiyi nereye yerleştireceği, farklı yüzeylerin geometrik şekillerine ve toleranslarına bağlıdır. Tasarımcının iki seçeneği vardır; ya düz bir ayrım çizgisi ya da kırık bir ayrım çizgisi. Parçaları düz bir ayırma hattıyla tasarlamaya çalışmalısınız çünkü bu, takım maliyeti açısından en ucuz seçenektir. Tasarımcı, ayırma hattına karar verirken aşağıdaki faktörleri dikkate almalıdır:
Ayırma hattına karar verirken, tasarımcı aşağıdaki faktörleri dikkate almalıdır:
Müşteri Siparişi – Genellikle müşterinin parçasının veya ürününün özellikleri, ayırma hattının yerleştirilmesini zorlaştırır. Zorunlu müşteri gereksinimleri de sorun haline geliyor
Kalıp maliyetlerini tahmin etme – Düz bir ayırma hattı, takımlama maliyetlerini azaltabilir. Ancak bazı durumlarda kırık seperatör hattı tasarlamak daha ekonomik olacaktır çünkü aksi takdirde söz konusu parçanın özellikleri sizi yeni hat açmaya zorlayacak ve bu da genel gider maliyetine neden olacaktır.
İşleme ve Son İşlem – Çoğu parça üretim sonrası işleme gerektirir. Parçanın bazı kısımlarının bitirme işi ve işlemeye ihtiyacı vardır. Ayrıca bu kısmın çok güzel olmasına da gerek yok çünkü son ödemelerin etkileri parça üzerinde görülecektir.
Erimiş metal akışı - Erimiş metal enjeksiyonunun kalitesi, kalp girişinin doğru konumuna bağlıdır. Kalıp girişi bölme çizgisine çizilmelidir. Bunun üç avantajı vardır: Birincisi, döküm kalıbının erimiş metalle uygun şekilde doldurulup doldurulmadığını belirler. İkincisi, yüksek basınçlı döküm altında, enjeksiyon veya doldurma mekanizması, parçanın katılaşma sırasında büzülmesini önlemek için metali dökümün içine itebilir ve üçüncüsü, kalıp girişinin ayırma hattının parlatılmasıyla da ödenebilir.
Maçalar – Maçaların konumu (nüveler parçada delikler oluşturur) ayrım hattının nerede bulunacağını belirler. Tasarımcı, dökümde gerekli olan her bir delik için maçanın konumunun yanı sıra her bir maçanın çapını ve uzunluğunu da dikkate almalıdır.
Eriyik akışı, basınçlı döküm kalıp tasarımı sürecinde en önemli hususlardan biridir. Kalıp doğru doldurulmadığı takdirde çıkış kısmında kusurlar oluşmasına neden olur. Bu kusurlar parça üzerinde yüzey çizgileri veya iç topuz şeklinde hava delikleri şeklinde ortaya çıkar ve bu durum parçanın sağlamlığını ve güzelliğini azaltır.
Ayrıca tasarımcı tasarımında parçayı kalıptan çıkaran yaylara da dikkat etmelidir. Bıçaklar parça üzerinde minimum iz bırakacak şekilde tasarlanmalıdır. Pran'ın avantajlarından biri de parçanın bükülmesini önlemesidir. Yaylı pimin parçalar üzerindeki etkileri yaklaşık 0,3 mm sıkıştırılmış veya kabartılmıştır. Yaylı pim işaretlerinin çapı, dökümün boyutuna bağlı olarak değişecektir.
Plastik kalıplama
Plastik kalıplama, erimiş plastik malzemelerin basınç altında soğuk bir kalıba enjekte edildiği, soğutulup katılaştırıldıktan sonra istenilen plastik parçanın elde edildiği bir işlemdir. Bu yöntem, karmaşık ve çeşitli şekillerdeki plastik parçaların seri üretimi için çok uygundur.
Plastik kalıplamanın faydaları:
Seri üretim: Çok sayıda aynı parçayı hızlı ve ekonomik bir şekilde üretmek mümkündür.
Parçaların şeklinin karmaşıklığı: Karmaşık şekillere ve birçok ayrıntıya sahip parçalar üretme yeteneği.
Hammadde çeşitliliği: Farklı özelliklere sahip farklı türde plastik malzeme kullanma imkanı.
Yüksek doğruluk: Üretilen parçaların boyutları ve şekli son derece doğrudur.
Hafiflik: Plastik parçalar genellikle hafiftir.
Plastik Kalıp Uygulamaları:
Araba parçaları üretimi Elektronik bileşenlerin üretimi Oyuncak üretimi Ambalaj üretimi Ev aletleri üretimi
Dykast
Basınçlı döküm, erimiş metalin yüksek basınç altında soğuk bir kalıba enjekte edildiği, soğutulup katılaştırıldıktan sonra istenilen metal parçanın elde edildiği bir işlemdir. Bu yöntem, yüksek mukavemete ve hassas boyutlara sahip metal parçaların üretilmesi için uygundur.
Dycast'in faydaları:
Yüksek direnç: Döküm parçalar genellikle yüksek mekanik ve termal dirence sahiptir.
Doğru boyutlar: Döküm parçaların boyutları son derece doğrudur.
Seri üretim: Metal parçaların seri üretimi mümkündür.
Pürüzsüz ve düzgün yüzey: Döküm parçaların yüzeyi genellikle pürüzsüz ve düzgündür.
Dycast uygulamaları:
- تولید قطعات خودرو
- تولید قطعات الکترونیکی
- تولید اسباببازی
- تولید بستهبندی
- تولید لوازم خانگی
Plastik ve diocast kalıplama arasındaki seçim aşağıdaki faktörlere bağlıdır:
Malzeme türü: Söz konusu parçanın yüksek dirence ihtiyacı varsa, döküm daha iyi bir seçimdir. Aksi takdirde plastik kalıplama daha uygundur.
Parça şekli: Parçanın karmaşık bir şekli varsa plastik kalıplama daha iyi bir seçimdir.
Üretim hacmi: Seri üretim için her iki yöntem de uygundur.
Maliyet: Plastik kalıplama genellikle daha ucuzdur.
نظرات و تجربیات شما
دیدگاه شما چیست؟
با ثبت امتیاز خود، به ما در تولید محتوای بهتر کمک کنید.